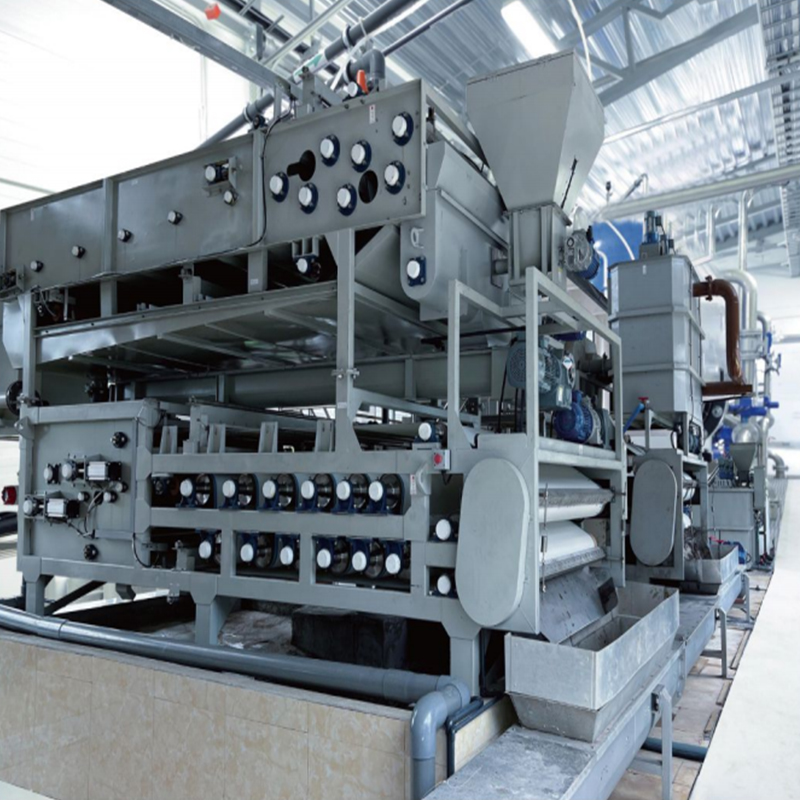


Een metaalafwerkingsfabriek die 15 ton nat slib per dag produceert, betaalt zijn vervoerder per ton nat materiaal, niet per ton vaste stof. Bij een droge stofgehalte van 20% is 12 van die 15 ton water. Duw hetzelfde slib door een diepe ontwateringsinstallatie met hogedrukband tot grofweg 45% droge stof en de uitgaande massa daalt met meer dan de helft voordat de vrachtwagen zelfs maar is geladen.
Deze rekenkunde is het hele argument voor industriële slibrecycling. Recycling wordt zelden geblokkeerd door een gebrek aan markten: steenovens, cementfabrieken, biomassaketels en landaanwinningsprojecten accepteren allemaal geschikt slib. Het wordt geblokkeerd door vocht, vervuiling en de kosten van het verplaatsen van water. Corrigeer de ontwaterings- en droogfasen en de recyclingmogelijkheden komen vanzelf tevoorschijn.
Wat industriële slibrecycling in de praktijk betekent
De term omvat drie bestemmingen, die elk andere eisen stellen aan het materiaal:
- Materiaalrecuperatie - gedroogd slib dat wordt gebruikt als grondstof voor bakstenen, cementklinkers, lichtgewicht aggregaat of plaatproducten.
- Energieterugwinning - slib dat wordt verbrand of medeverwerkt als brandstofvervanger in cementovens, elektrische boilers of speciale verbrandingsovens.
- Land- en bodemgebruik - gecomposteerd of gestabiliseerd slib dat wordt toegepast in landschapsarchitectuur, terreinaanwinning of, waar toegestaan, in de landbouw.
De volgorde van de beslissingen is van belang. Eerst classificeert de toezichthouder het slib als gevaarlijk of niet-gevaarlijk, op basis van uitloogtesten en het industriële proces waaruit het voortkomt. Vervolgens geeft de afnamepartner aan wat hij accepteert. Pas dan begint de uitrustingsselectie. Het kopen van een droger voordat wordt bevestigd dat een cementfabriek het gedroogde product zal verwerken, is een van de meest voorkomende en dure sequentiefouten op dit gebied.
Voervereisten voor de drie recyclingroutes
| Route | Typische voedingstoestand | Moet gecontroleerd worden | Apparatuur focus |
|---|---|---|---|
| Materiaalrecuperatie (bricks, cement, aggregate) | 60-90% droge vaste stof | Zware metalen, chloride, restolie | Ontwatering plus thermische droging |
| Energieterugwinning (kiln co-processing, incineration) | 30-60% droge stof, hoger voor ovenvoer | Calorische waarde, vocht, zwavel en chloride | Diep ontwateren plus drogen |
| Land- en bodemgebruik (compost, reclamation) | 20-40% droge stof na stabilisatie | Ziekteverwekkers, zware metalen, zoutgehalte | Ontwatering, kalk- of compoststabilisatie |
Waarom de ontwateringsprestaties bepalend zijn voor de economie
Massabalans vertelt het verhaal. Honderd ton slib met een drogestofgehalte van 3% bevat 3 ton vaste stoffen en 97 ton water. Ontwatering tot 25% droge stof reduceert het totaal tot 12 ton. Door die cake te drogen tot 80% droge stof blijft er 3,75 ton over. Het materiaal dat moet worden opgeslagen, getransporteerd en in een oven moet worden gevoerd, is ongeveer 26 keer gekrompen, en elke ton die uit de keten wordt verwijderd, neemt een transportlading met zich mee.
Dit zijn middenwaarden gerapporteerd door leveranciers van apparatuur voor gemengd biologisch en industrieel slib. Echte resultaten zijn afhankelijk van het slib, de conditioner en de manier waarop de machine wordt bediend; een schroefpers die goed presteert op vezelachtig materiaal kan teleurstellen op een vettige. Beschouw de assortimenten als een gezondheidscheck wanneer een leverancier een prestatiecijfer vermeldt, en niet als een garantie.
Er is nog een tweede kostenpost die gemakkelijk over het hoofd wordt gezien. Bij chemische conditionering wordt doorgaans 3 tot 8 kilogram polymeer per ton droge vaste stoffen verbruikt, en de machines met de laagste kapitaalkosten zijn vaak degenen met de hoogste vraag naar polymeren. Na tien jaar gebruik weegt de polymeerrekening vaak zwaarder dan de aankoopprijs. Daarom verdient de doseernauwkeurigheid evenveel aandacht als de persgrootte.
Apparatuur afstemmen op slibtype
Slib gedraagt zich verschillend, afhankelijk van waar het vandaan komt, en de ontwateringstechnologie moet dat gedrag volgen.
- Olieachtig en vettig slib van raffinaderijen, tankreiniging en metaalbewerkingslijmen tot filterdoeken en jaloezieën bandpersen. Ontwerpen met schroefpersen kunnen materiaal met een hoge viscositeit betrouwbaarder verwerken omdat ze afhankelijk zijn van geleidelijke compressie in plaats van drainage door zwaartekracht.
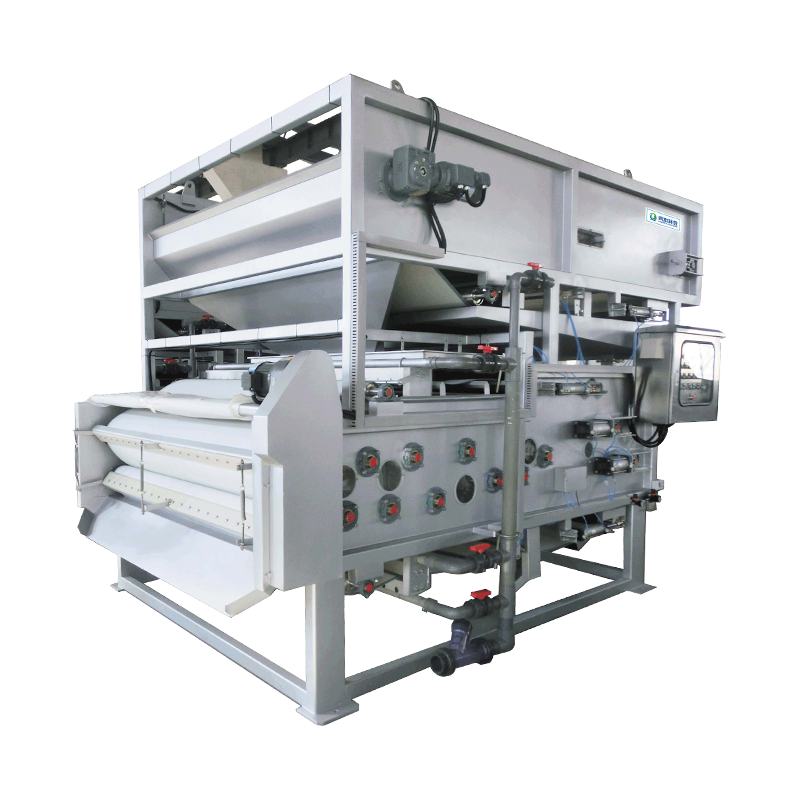
- Biologisch en chemisch slib uit industriële afvalwaterzuiveringsinstallaties ontwatert voorspelbaar op bandfilterpersen en hoogdroge bandmachines.
- Slib bestemd voor ovens of ketels heeft thermische droging nodig, meestal tot 60-90% droge stof, plus een consistente deeltjesgrootte voor voeding.
- Slib met fluctuerende inkomende vaste stoffen profiteert van voorconcentratie of indikking stroomopwaarts, zodat de ontwateringsmachine een stabiele voeding ziet.
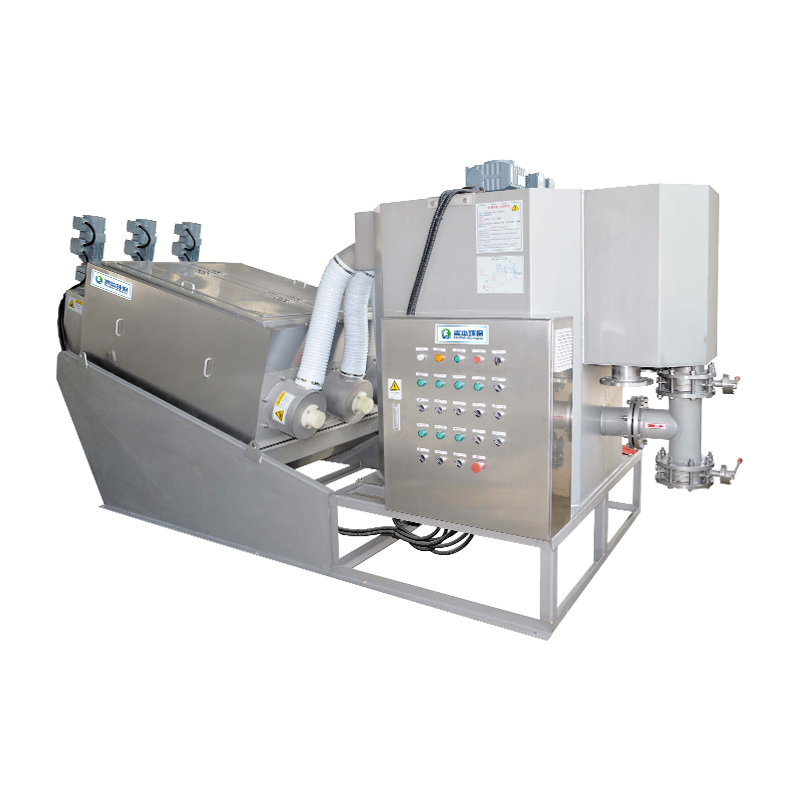
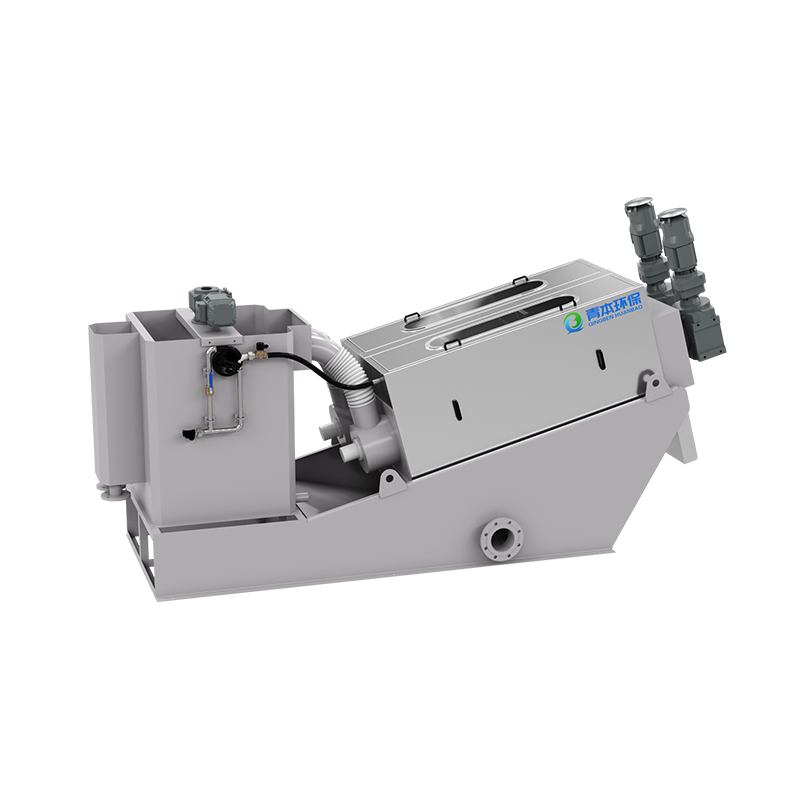
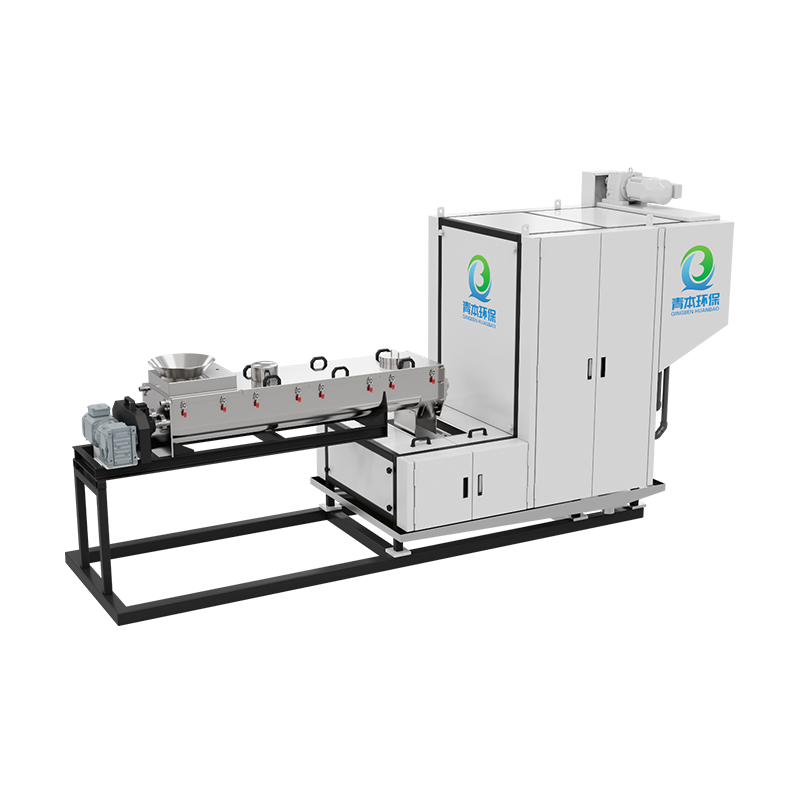
 Schroefpers Slibontwateringsmachine De spiraalvormige rioolmixer-ontwateringsmachine kan niet alleen slib met een hoge concentratie behandelen, maar ook rioolwater met een lage concentratie concentreren en ontwateren. De toepasselijke... Bekijk Product →
Voor stroperig of olieachtig materiaal is een schroefpers met variabele spoed meestal het toegangspunt. De druk bouwt zich geleidelijk op langs de schroef, zodat het slib wordt samengedrukt in plaats van te worden gescheurd, en de unit tolereert vaste stoffen die een op doek gebaseerde machine zouden verblinden. Als het binnenkomende slib dun is, houdt een voorconcentratie-eenheid vóór de pers de doorvoer stabiel en vermindert het volume dat de pers moet verwerken.
Welke pers er ook wordt gekozen, de conditioneringsstap ervoor verdient evenveel zorg. Een polymeerbereiding die zelfs maar een paar procent inconsistent is, verandert de droogheid van de cake, het polymeerverbruik en de belasting van de droger stroomafwaarts.
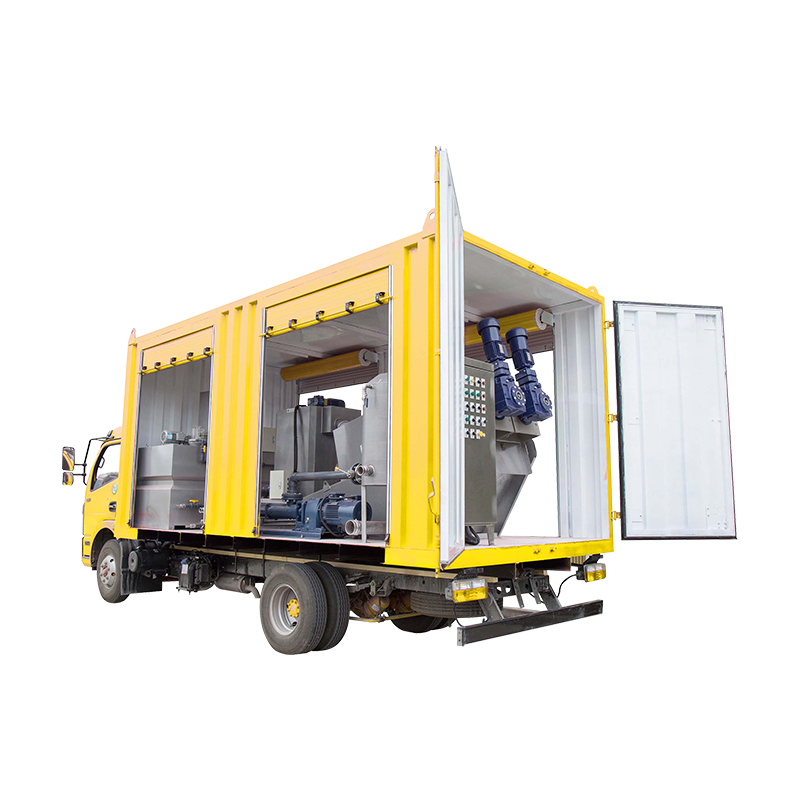
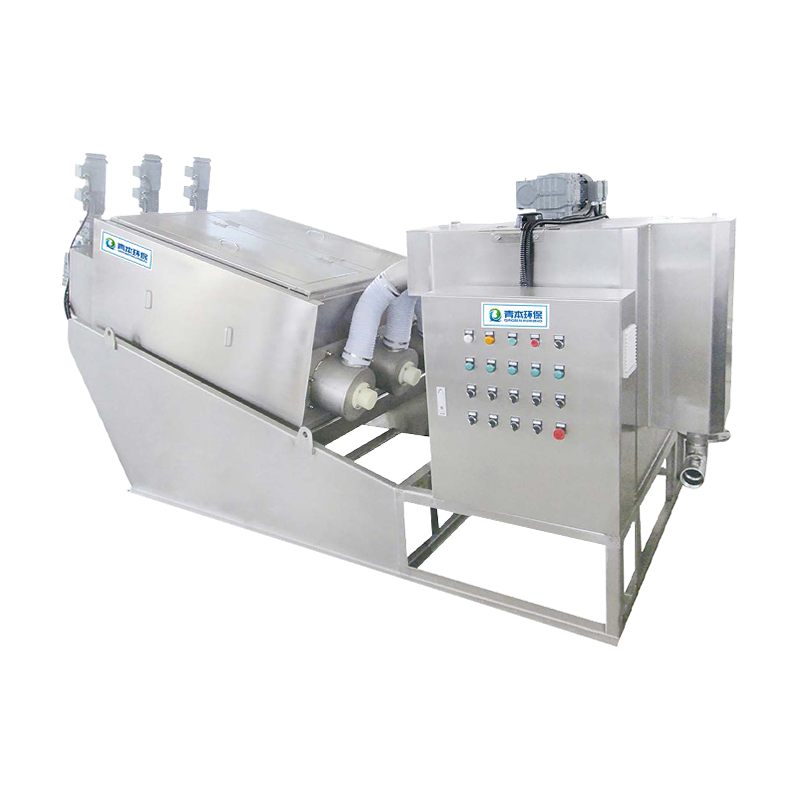
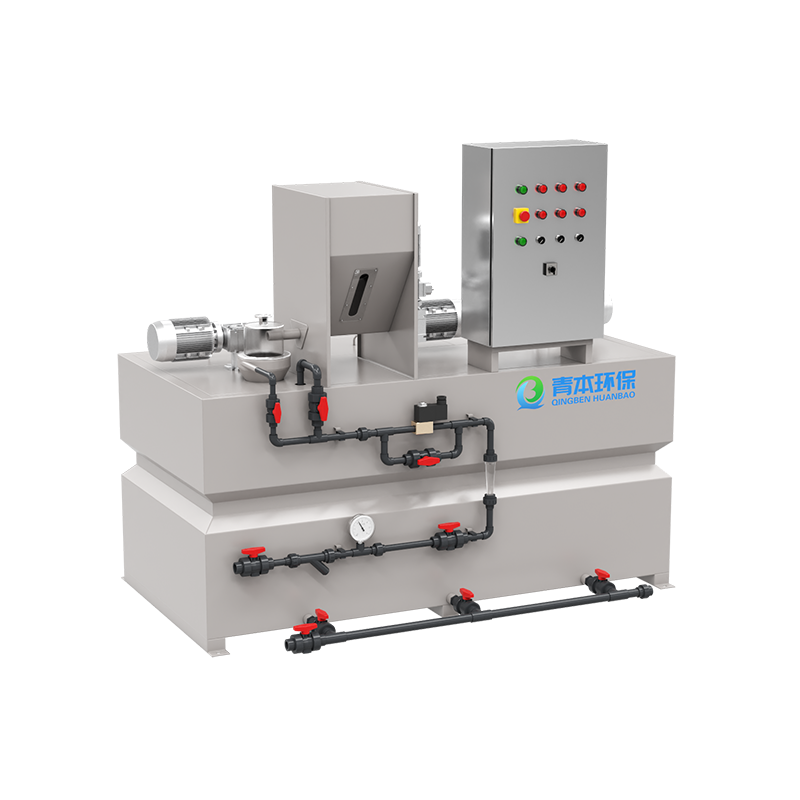
 Geïntegreerd doseerapparaat Schroefpers Slibontwateringsmachine Bekijk Product →
Een geïntegreerd doseerapparaat dat polymeer bereidt en doseert, verwijdert automatisch een groot deel van die variabiliteit, en is meestal de goedkoopste prestatie-upgrade die beschikbaar is op een bestaande ontwateringslijn.
Sector per sector: waar de druk vandaan komt
- Olie en gas - olieachtig slib en tankbodems, meestal onderworpen aan thermische behandeling of co-verwerking.
- Mijnbouw - residuen en filterkoek, waarbij het gehalte aan zware metalen bepaalt of het materiaal een bijproduct of een afvalstof is.
- Eten en drinken - hoog organisch gehalte en goede calorische waarde na droging, maar sterk seizoensgebonden volumes.
- Farmaceutische en fijnchemicaliën - residuen die vaak als gevaarlijk worden geclassificeerd, waarbij co-verwerking in de oven de gebruikelijke route is.
- Metalen afwerking - laag volume maar hoog metaalgehalte, waardoor materiaalterugwinning na droging realistisch is.
- Gemeentelijk afvalwater - de grootste volumes en de meest volwassen recyclingroutes.
Op de meeste industriële locaties is de sliblijn één stroom in een bredere industriële afvalwaterzuivering systeem. Zeven, gritverwijdering en stroomopwaarts indikken bepalen de kwaliteit van alles wat de pers bereikt, dus verbeteringen aan de voorkant van de plant komen vaak tot uiting in een betere cakedroogheid aan de achterkant.
Energiebehoefte: het pleidooi voor drogen op lage temperatuur
Als het doel een ovenklaar product is, is drogen onvermijdelijk en domineert de droogmethode de bedrijfskosten.
Indicatieve energievraag per ton verdampt water (kWh)
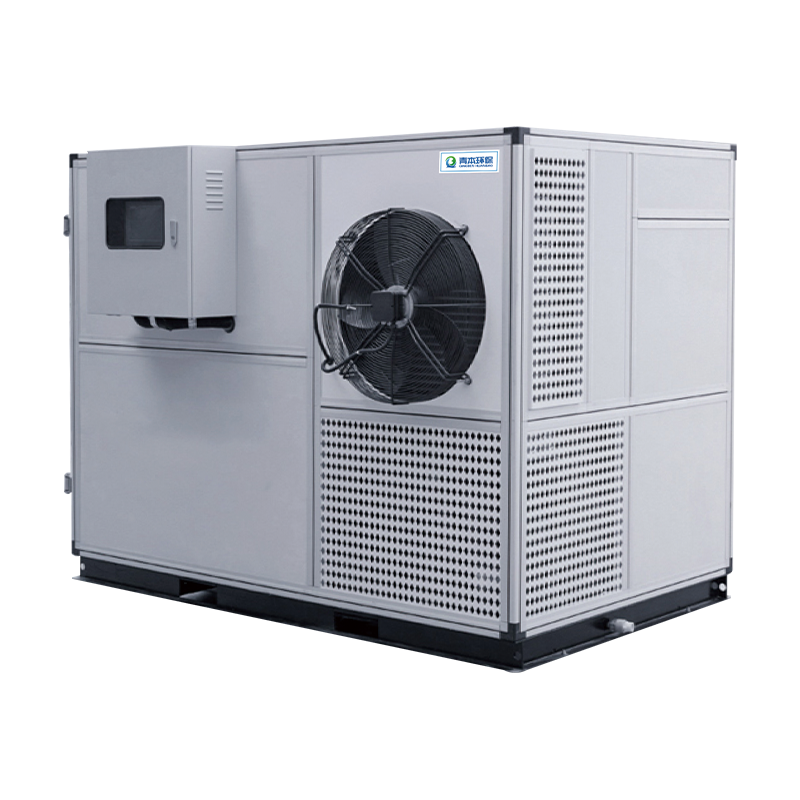
Bij het drogen op lage temperatuur wordt gebruik gemaakt van een warmtepomplus met proceslucht, doorgaans tussen de 40 en 75 graden Celsius, waarbij de meeste latente warmte uit het verdampte water wordt teruggewonnen. Thermisch drogen op hoge temperatuur is sneller en vereist minder vloeroppervlak, maar het verbruikt meerdere keren meer energie per ton verwijderd water en produceert een grotere, hetere uitlaatgasstroom die geur- en stofbeheersing vereist.
Waar op een locatie al een overschot aan laagwaardige warmte aanwezig is – warm water uit biogasmotoren, compressoren of proceskoeling – reduceert een afvalwarmtedroger de droogenergie verder, omdat de warmtepompcompressor niet langer de primaire warmtebron is.
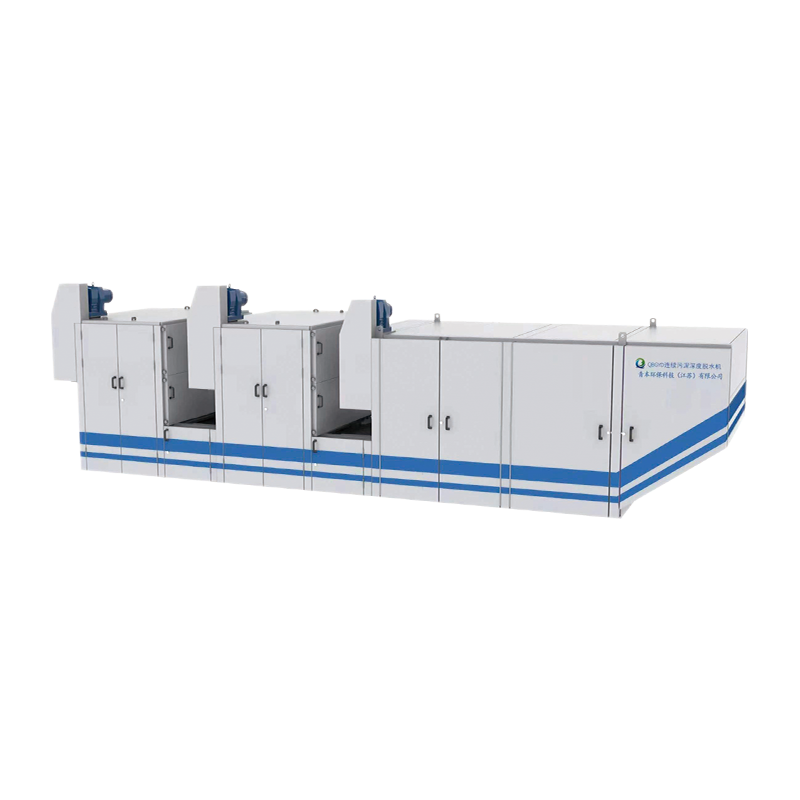
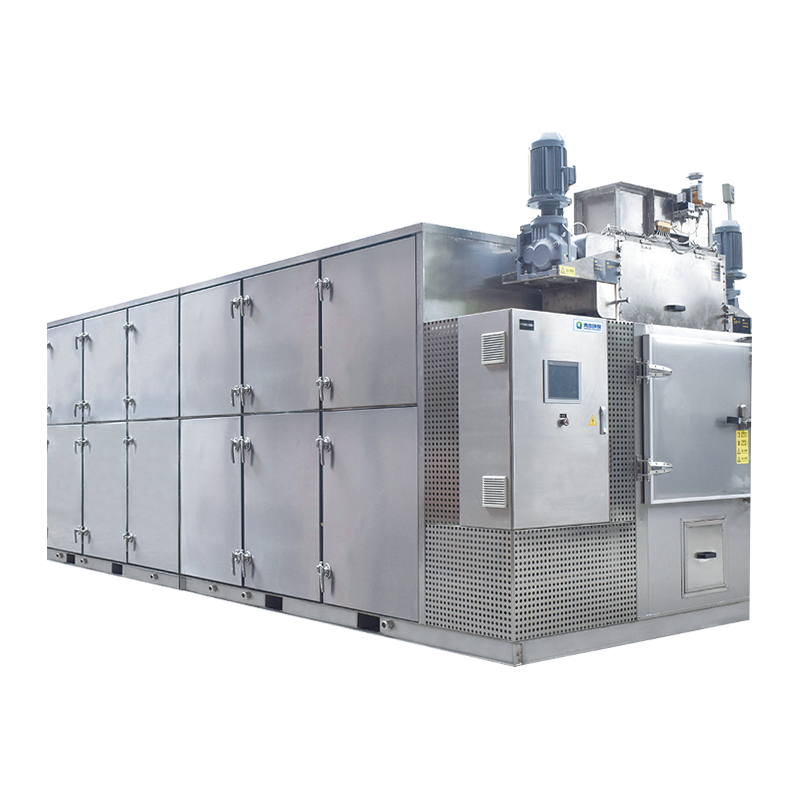 Bandtype slibdroogmachine op lage temperatuur Schroefpers Slibontwateringsmachine Bekijk Product →
Welke droger er ook wordt gekozen, deze moet worden gedimensioneerd op de natweerpiek in plaats van op het jaargemiddelde. Drooglijnen kunnen niet ver boven hun ontwerpverdampingssnelheid worden geduwd zonder risico op overdracht van condensaat, vervuiling van de warmtewisselaar en ongeplande stilstand, precies in de periode dat de opslag al vol is.
De recyclingketen, stap voor stap
Typische industriële slibrecyclingketen
Elke fase bestaat om de volgende te beschermen. Grit dat de zeef passeert, beschadigt de schroefbladen en pompwaaiers. Slib dat te dik is, wordt te droog om te verpompen en verblindt de pers. Te natte cake overbelast de droger en produceert condensaat met een hoge organische belasting. Wanneer een recyclinglijn ondermaats presteert, ligt de oorzaak meestal twee fasen vóór de registratie van de klacht.
Aanbestedingsrisico's die moeten worden opgelost vóór ondertekening
- Een prestatiegarantie met bijgevoegde cijfers. "Hoge droogheid" is geen specificatie. Vraag naar gegarandeerde koekdroge vaste stoffen bij een aangegeven voedingsconcentratie, een aangegeven polymeerdosis en een aangegeven doorvoer.
- Testen op echt slib. Bij benchtests moet gebruik worden gemaakt van vers materiaal uit de eigenlijke fabriek, en een proefrun van meerdere dagen laat zien hoe de machine zich gedraagt wanneer upstream-processen fluctueren.
- Turndown-mogelijkheid. Er zijn maar weinig industriële installaties die het hele jaar door op de ontwerpstroom draaien. Bevestig de minimale stabiele doorvoer en hoe de machine daaronder wordt bestuurd.
- Corrosie- en slijtagetoeslagen. Chloriden, waterstofsulfide en grit verkorten de levensduur van standaard stalen onderdelen. Specificeer materialen voor de onderdelen die daadwerkelijk in aanraking komen met het slib.
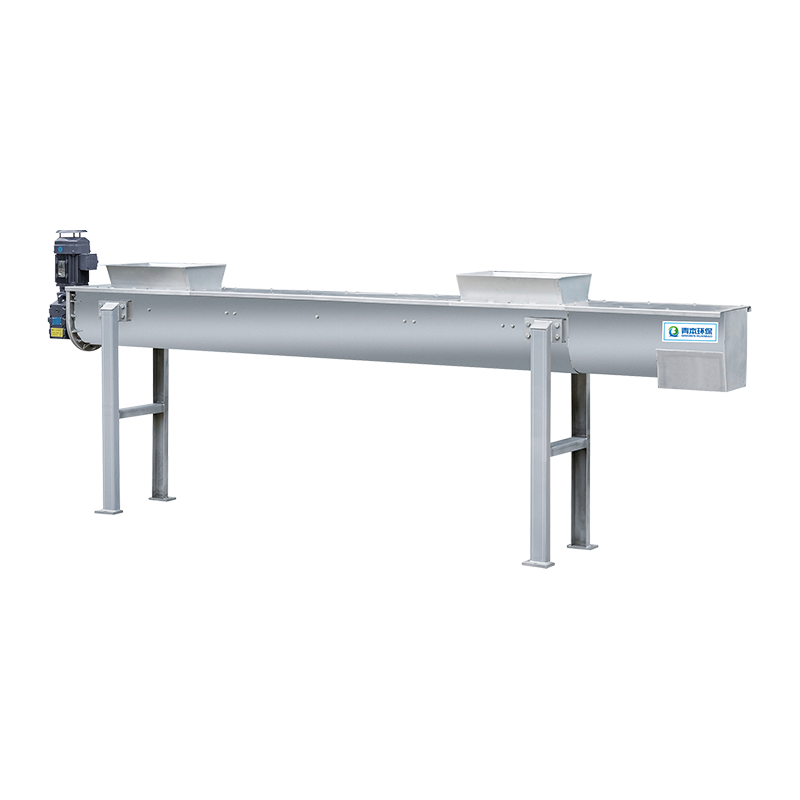
- Stroomafwaartse capaciteitsafstemming. Transportbanden, trechters en drogers moeten worden gedimensioneerd voor maximale cakeproductie, inclusief de verminderde dichtheid van gedroogd materiaal.
- Nutsvoorzieningen en hoofdruimte. Drooglijnen hebben verticale ruimte, elektrische capaciteit en ventilatieroutes nodig die bestaande gebouwen vaak niet bieden.
- Schriftelijke afnamebevestiging. Controleer of de cementfabriek, steenfabriek of verbrandingsinstallatie het materiaal accepteert op het vocht- en verontreinigingsniveau dat de lijn daadwerkelijk zal produceren.
- Reserveonderdelen en servicereactie. Slijtageonderdelen op een pers of droger zijn verbruiksartikelen. Zorg ervoor dat doorlooptijden en reactieverplichtingen in het contract worden vastgelegd, en niet in een mondelinge belofte.
Industriële slibrecycling slaagt of faalt in de ontwaterings- en droogfase. Bevestig de afnamespecificatie, meet het echte slib in plaats van een monster van een schone dag, meet de apparatuur op piekomstandigheden en houd de leverancier aan een genummerde prestatiegarantie. Polymeerkeuze, drogertype en transportbandindeling volgen allemaal uit deze vier beslissingen.
Beoordelen referenties van slibverwerkingsprojecten uit vergelijkbare industrieën is een snelle manier om te zien welke apparatuurcombinaties zich al hebben bewezen op slib dat vergelijkbaar is met dat van u.
Veelgestelde vragen
Q1. Wat is industriële slibrecycling?
Het betekent het terugwinnen van materiaal- of energiewaarde uit industrieel slib in plaats van het naar een stortplaats te sturen – bijvoorbeeld als ovenbrandstof, baksteen of cement als grondstof, of als gestabiliseerd materiaal voor landaanwinning.
Vraag 2. Welk drogestofgehalte is nodig voordat slib kan worden gerecycled?
Het hangt af van de route: grofweg 20-40% voor landgebruik, 30-60% voor energieterugwinning en 60-90% voor toepassingen in cementovens of materiaalterugwinning.
Q3. Kan industrieel slib als brandstof worden gebruikt?
Ja, zodra het is ontwaterd en gedroogd. Gedroogd organisch slib heeft een bruikbare calorische waarde en wordt gewoonlijk meeverwerkt in cementovens, hoewel eerst het chloor- en zwavelgehalte moet worden gecontroleerd.
Q4. Wat is het verschil tussen slibontwatering en slibdroging?
Ontwatering removes free water mechanically and typically reaches 20-45% dry solids. Drying removes bound water thermally and can reach 60-90% dry solids.
Vraag 5. Welke ontwateringsmachine werkt het beste voor oliehoudend slib?
Ontwerpen met schroefpersen en pre-concentraties presteren over het algemeen beter dan bandfilterpersen op olieachtig, hoogviskeus slib, omdat ze afhankelijk zijn van compressie in plaats van zwaartekrachtdrainage door doek.
Vraag 6. Is gedroogd industrieel slib nog steeds gevaarlijk afval?
Drogen changes the moisture content, not the classification. Hazardous or non-hazardous status is set by the source process and by leaching tests, and it applies to the dried product as well.